Wissen · Motor & Schmierstoff
Mischreibung im Motor: was der Öldruck über den Schmierfilm verrät
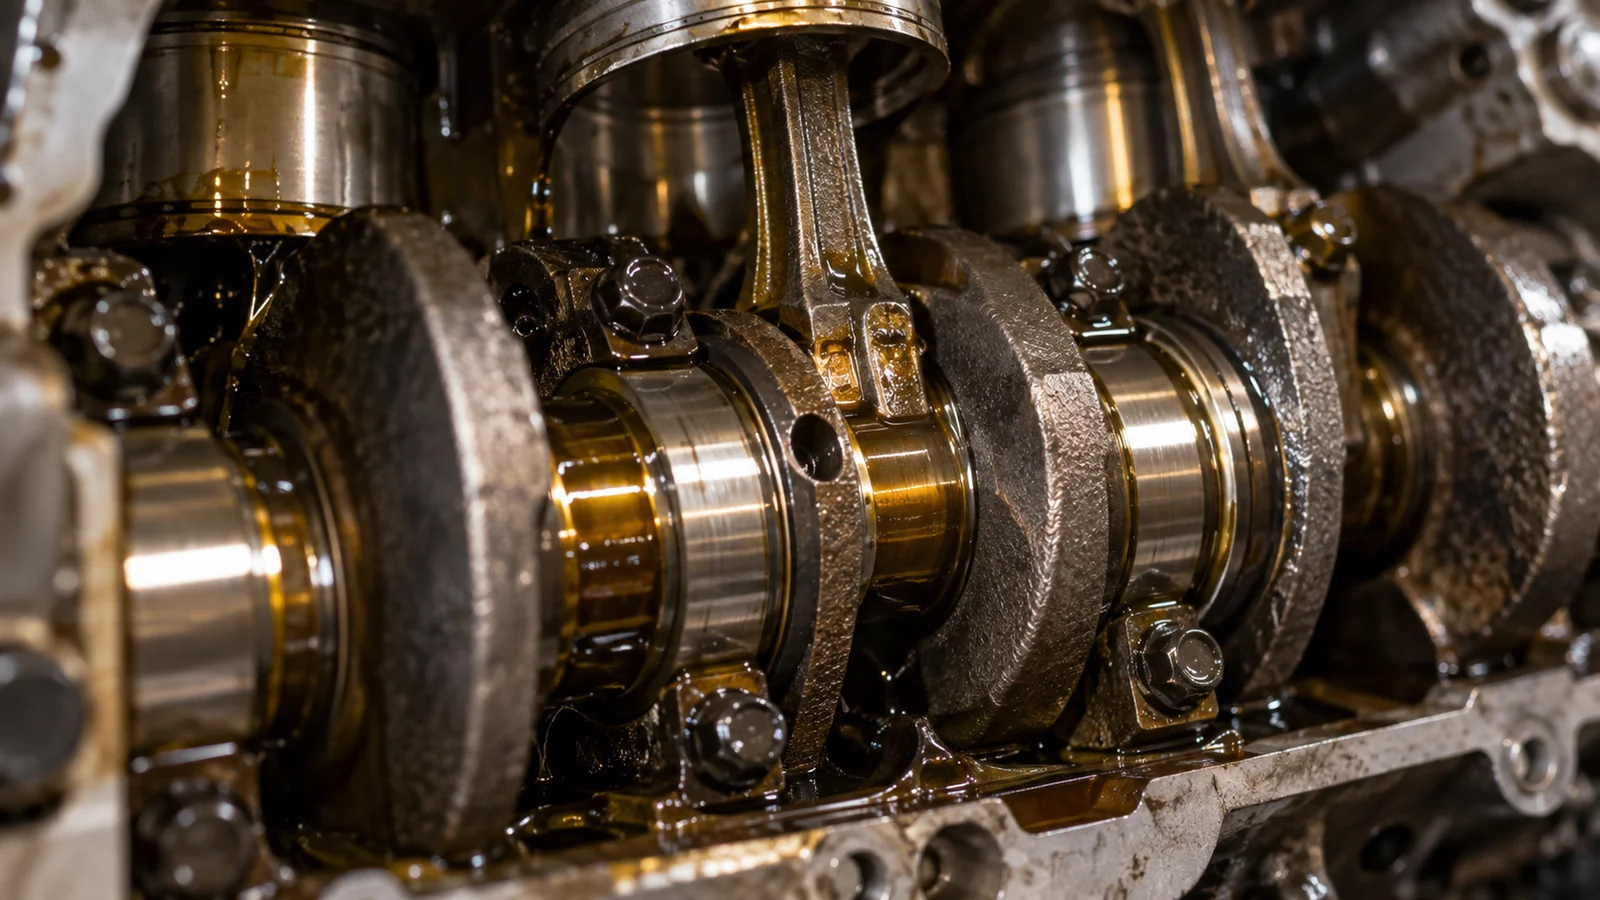
Ein Manometer zeigt einen Zahlenwert, keinen Schmierfilm. Zwischen Kurbelwelle und Lagerschale, zwischen Nocken und Stößel oder zwischen zwei Zahnflanken trennt in Wahrheit ein hauchdünner Ölfilm die Metalloberflächen, und der hängt von mehr Größen ab als nur vom Druck auf der Anzeige. Dieser Beitrag erklärt, wie sich hydrodynamische Schmierung, Mischreibung und Grenzreibung unterscheiden.
Kurz gesagt: Ein Lager oder ein Zahnkontakt im Motor läuft nicht dauerhaft im selben Reibungszustand. Ob zwei Oberflächen fast vollständig durch einen Schmierfilm getrennt sind oder sich stellenweise berühren, hängt von Geschwindigkeit, Last, Viskosität, Rauheit, Temperatur und Geometrie gemeinsam ab. Ein hoher Wert am Öldruckmesser zeigt in erster Linie, dass die Pumpe genug Druck vor dem Lager aufbaut. Er zeigt nicht direkt, wie dick der Schmierfilm im Kontakt selbst tatsächlich ist. Wer aus einem hohen Öldruck automatisch auf einen sicheren Schmierfilm schließt, überspringt genau den Schritt, um den es in diesem Beitrag geht: die Kette von der Pumpe über die Fluideigenschaften bis zum eigentlichen Kontakt.
Warum ein hoher Öldruck keinen dicken Schmierfilm beweist
Die Nadel am Öldruckmesser steht satt im grünen Bereich, und die erste Reaktion ist fast immer dieselbe: Wenn der Druck stimmt, stimmt auch die Schmierung. Diese Gleichung wirkt einleuchtend, weil Öldruck und Schmierfilm im Kopf eng zusammengehören. Sie überspringt aber einen entscheidenden Schritt. Der Öldruck wird vor dem Lager oder vor der Düse gemessen, nicht im eigentlichen Kontakt zwischen den beiden Metalloberflächen. Was dort tatsächlich passiert, entscheidet der Schmierfilm, und der baut sich erst durch Bewegung, Viskosität und Geometrie gemeinsam auf, nicht durch den Druck allein.
Genau an dieser Stelle setzt der Begriff der Mischreibung an. Er beschreibt einen Zustand, in dem der Schmierfilm die beiden Oberflächen nicht mehr vollständig trennt, sondern nur noch einen Teil der Last trägt. Der Rest der Last stützt sich direkt auf einzelne Rauheitsspitzen ab, die sich kurzzeitig berühren. Das passiert nicht nur bei Ölmangel. Es passiert auch bei ausreichendem Öldruck, wenn Geschwindigkeit, Last oder Temperatur den Schmierfilm an dieser Stelle zu dünn werden lassen.
Dieser Beitrag trennt deshalb bewusst zwei Ebenen, die im Alltag oft vermischt werden: die Versorgung mit Öl, gemessen als Druck und Volumenstrom, und den eigentlichen Zustand des Schmierfilms im Kontakt selbst. Dazwischen liegen Viskosität, Geschwindigkeit, Last, Rauheit und Additive. Erst ihr Zusammenspiel entscheidet, ob ein Lager oder ein Zahnkontakt sicher geschmiert ist oder nicht.
Drei Reibungszustände, nicht ein fester Bauteilwert
Ein Lager oder ein Zahnkontakt läuft nicht permanent in genau einem Reibungszustand. Üblich ist die Unterscheidung in drei Zustände: die hydrodynamische Schmierung, bei der ein durchgängiger Ölfilm die Oberflächen vollständig trennt, die Mischreibung, bei der Film und einzelne Rauheitsspitzen die Last gemeinsam tragen, und die Grenzreibung, bei der kaum noch ein tragender Film vorhanden ist und vor allem Additive den direkten Metallkontakt abfedern. Zwischen diesen drei Zuständen gibt es keine feste Grenze mit einer einzelnen Zahl, sondern einen fließenden Übergang, der von mehreren Größen gleichzeitig abhängt.
Geschwindigkeit, Last, Viskosität, Rauheit, Temperatur und Geometrie bestimmen zusammen, in welchem dieser drei Zustände ein bestimmter Kontakt gerade arbeitet. Ein Lager kann beim Kaltstart kurz Richtung Mischreibung wandern und wenige Sekunden später, sobald Öl und Drehzahl stabil sind, wieder sauber hydrodynamisch laufen. Der Reibungszustand ist deshalb keine feste Eigenschaft eines Bauteils, sondern eine Momentaufnahme, die sich mit jeder Betriebssituation ändern kann.
Was den Filmaufbau tatsächlich bestimmt
Die Systemlogik hinter dem Schmierfilm lässt sich als Kette lesen. Am Anfang stehen Relativgeschwindigkeit, Last, Viskosität sowie Geometrie und Rauheit der beteiligten Oberflächen. Aus diesen vier Größen ergibt sich der Filmzustand, also ob eher hydrodynamische Schmierung, Mischreibung oder Grenzreibung vorliegt. Der Filmzustand wiederum bestimmt Reibung, Wärmeentwicklung und Verschleiß, und diese drei Effekte zusammen prägen am Ende, wie ein Bauteil auf Dauer reagiert. Keine dieser Ausgangsgrößen wirkt für sich allein, erst ihr Zusammenspiel ergibt den tatsächlichen Zustand im Kontakt.
Für die Praxis heißt das: Eine einzelne Messgröße wie der Öldruck oder eine einzelne Produktangabe wie die SAE-Klasse eines Öls beschreibt immer nur einen Ausschnitt dieser Kette. Wer daraus eine vollständige Aussage über den Schmierfilm ableiten will, braucht zusätzlich den Betriebszustand, die Temperatur und die Geometrie des konkreten Kontakts. Ein Produktname oder ein Werkstattwert allein wird dadurch nicht automatisch zur vollständigen Systemaussage.
Viskosität trägt den Film, ersetzt aber Geometrie und Tempo nicht
Viskosität ist die Eigenschaft, die im Alltag am häufigsten mit Schmierung gleichgesetzt wird. Sie beeinflusst tatsächlich, wie tragfähig ein Schmierfilm werden kann, weil ein zäheres Öl bei gleicher Geschwindigkeit eher einen durchgängigen Film aufbaut als ein dünnflüssiges. Die reale Filmstärke im Kontakt braucht daneben aber immer auch Geometrie, Geschwindigkeit und Last. Ein hochviskoses Öl in einem Lager mit ungünstiger Spaltgeometrie oder bei sehr niedriger Drehzahl muss deshalb keinen dickeren Schmierfilm erzeugen als ein dünneres Öl unter besseren geometrischen Bedingungen.
Die kinematische Viskosität, die auf jedem Ölkanister als SAE-Klasse steht, ist zudem nur eine von mehreren rheologischen Kenngrößen. Sie wird bei einer festgelegten Prüftemperatur gemessen und unterscheidet sich von der dynamischen Viskosität, die zusätzlich die Dichte des Öls einbezieht. Wie SAE-Klasse, HTHS-Wert und Viskositätsindex zusammenhängen, behandelt ein eigener Beitrag ausführlich. Für den Schmierfilm reicht an dieser Stelle die Feststellung, dass die reine Viskositätsklasse nie die ganze Geschichte eines Kontakts erzählt.
Drehzahl: mehr Filmaufbau und mehr Wärme zugleich
Eine höhere Drehzahl wirkt auf den Schmierfilm nicht eindeutig in eine Richtung. Mehr Relativgeschwindigkeit zwischen den Oberflächen fördert grundsätzlich den hydrodynamischen Filmaufbau, weil mehr Öl pro Zeiteinheit in den Kontaktspalt gezogen wird. Gleichzeitig steigt mit der Drehzahl aber auch die Verlustleistung im Öl selbst, und diese Verlustleistung wird zu einem großen Teil als Wärme frei. Beide Effekte laufen parallel und beeinflussen sich gegenseitig, statt sich einfach zu addieren.
Steigende Temperatur senkt wiederum die Viskosität, und eine niedrigere Viskosität kann den Filmaufbau, den die höhere Drehzahl eigentlich fördern sollte, teilweise wieder zunichtemachen. Ob am Ende ein dickerer oder ein dünnerer Schmierfilm entsteht, lässt sich deshalb nicht aus der Drehzahl allein ablesen. Es braucht immer den Blick auf Temperatur und Viskosität an genau dieser Stelle im Betrieb.
Lastspitzen durch Tuning verschieben den Kontaktpunkt
Tuningdrehmoment und ein höherer Verbrennungsdruck können die lokale Last an Lagern und Zahnkontakten spürbar erhöhen, ohne dass sich an Drehzahl, Öltemperatur oder Ölsorte etwas ändert. Eine höhere Last verschiebt den Betriebspunkt in Richtung Mischreibung, weil derselbe Schmierfilm nun einen größeren Anteil der Kraft übertragen muss. Das gilt für ein Pleuellager ebenso wie für einen Zahnkontakt im Ventiltrieb oder im Getriebe. Welche Rolle Öl und Kraftstoff dabei für einen tuningbedingten Motorschaden spielen können, behandelt ein eigener Beitrag.
Mehr Leistung führt aber nicht automatisch dazu, dass eine andere Ölklasse oder eine grundsätzlich andere Viskosität die richtige Antwort wäre. Temperatur und Lagerlast können sich durch Tuning verändern, ohne dass daraus eine pauschale Abweichung von der Herstellervorgabe folgt. Wie ACEA- und API-Spezifikationen bei einem getunten Motor eingeordnet werden, behandelt ein eigener Beitrag. Eine seriöse Einschätzung braucht immer den konkreten Betriebszustand des jeweiligen Fahrzeugs, keine allgemeine Faustregel.
Umbauten am eigenen Fahrzeug. Ob ein Umbau auf öffentlichen Straßen betrieben werden darf, entscheidet der Genehmigungszustand des Fahrzeugs — die Genehmigung des Teils, der Einbau nach ihren Auflagen und, wo nötig, die Abnahme durch eine dafür zuständige Stelle. Solange diese Kette nicht vollständig ist, gehört der Umbau auf Privatgelände, Testflächen und in nicht öffentliche Bereiche.
Rauheit und Oberflächenfinish gehören zur Rechnung
Zwei Lager mit exakt demselben Öl können trotzdem unterschiedliche Kontaktbedingungen haben, wenn sich ihre Oberflächenrauheit unterscheidet. Je glatter die gepaarten Flächen gefertigt oder eingelaufen sind, desto eher reicht ein gegebener Schmierfilm aus, um sie vollständig zu trennen. Bei einer raueren Oberfläche muss derselbe Film relativ zur Rauheit dicker sein, um denselben Trennungsgrad zu erreichen. Das Verhältnis zwischen Filmdicke und Rauheit ist deshalb mindestens so wichtig wie die absolute Filmdicke allein.
Für die Praxis heißt das: Ein frisch eingelaufenes Bauteil mit glatter, tragfähiger Oberfläche verhält sich unter denselben Betriebsbedingungen anders als ein neues, noch nicht eingelaufenes Bauteil oder eines mit beginnendem Verschleiß. Bei getunten Motoren kommt die Bauteilfestigkeit selbst dazu, etwa wenn geschmiedete Pleuel eine höhere Drehzahlgrenze erst zulässig machen. Rauheit und Oberflächenfinish sind deshalb keine Nebensächlichkeit, sondern ein eigener Faktor in der Kette, die am Anfang dieses Beitrags beschrieben wurde.
Additive wirken dort, wo der Film nicht mehr trägt
Verschleißschutz-Additive, im Datenblatt oft als AW-Additive bezeichnet, und reibwertverändernde Additive, sogenannte Friction Modifier oder FM-Additive, setzen genau dort an, wo der hydrodynamische Film keinen vollständigen Schutz mehr bietet. Sie legen sich als dünne Grenzschicht auf die Metalloberflächen und verhindern, dass sich Rauheitsspitzen bei Mischreibung oder Grenzreibung direkt verschweißen oder abscheren. Ihre Wirkung setzt also gerade dort ein, wo die reine Fluidmechanik an ihre Grenze kommt.
Diese Additivfunktion lässt sich nicht aus der Viskositätsklasse eines Öls ableiten. Zwei Öle mit identischer SAE-Klasse können ein unterschiedliches Additivpaket enthalten und sich deshalb im Grenzreibungsbereich unterschiedlich verhalten, obwohl sie im hydrodynamischen Bereich nahezu gleich wirken. Wer ein Öl allein über die Viskositätsklasse beurteilt, übersieht genau die Eigenschaft, die im kritischsten Betriebszustand den Unterschied macht.
Öldruck ist ein Versorgungssignal, kein Filmmesswert
Der Öldruck, den die Anzeige im Fahrzeug zeigt, wird typischerweise an einer zentralen Stelle im System gemessen, meist im Hauptölkanal vor den Lagern. Dieser Wert sagt zunächst, dass die Pumpe genug Förderdruck gegen den Widerstand von Lagern, Düsen und Kanälen aufbaut. Er sagt nicht direkt, wie dick der Schmierfilm im einzelnen Kontakt tatsächlich ist, weil zwischen der Messstelle und dem Kontakt selbst noch mehrere Widerstände und Verzweigungen liegen.
Genau diese Lücke zwischen Messwert und tatsächlichem Filmzustand erklärt, warum ein hoher Öldruck einen schwachen Schmierfilm nicht sicher ausschließt und ein niedriger Öldruck nicht automatisch das schwächste Lager im Motor verrät. Am Beispiel eines Pleuellagers zeigt sich diese Kette besonders deutlich: Lagerspiel, Ölviskosität, Drehzahl, Last und die Geometrie von Welle und Schale entscheiden dort gemeinsam über den tragenden Film, nicht der Zahlenwert am Manometer allein.
Der Öldruck selbst hängt zudem an mehreren Stellschrauben gleichzeitig: an der Pumpenleistung, an den Widerständen von Lagern und Düsen, an der Öltemperatur, an der Drehzahl und an einer eventuellen Druckregelung. Steigt oder fällt der angezeigte Druck, kann die Ursache deshalb ebenso gut bei der Pumpenregelung liegen wie bei einer veränderten Filmstärke. Auch hydraulisch angesteuerte Bauteile wie ein Nockenwellenversteller, der über Öldruck verstellt wird, zeigen dieses Muster: Das Kommando zur Verstellung und der tatsächlich anliegende Druck sind zwei getrennte Größen, die im Log nicht automatisch übereinstimmen.
Volumenstrom zählt oft mehr als der reine Druckwert
Neben dem Druck ist der Volumenstrom, also die Ölmenge pro Zeiteinheit, eine eigenständige Größe mit eigener Wirkung. Der Volumenstrom führt Wärme aus Lagern und Kolbenspritzdüsen ab und versorgt Bauteile, die auf einen kontinuierlichen Ölnachschub angewiesen sind. Ein hoher Druck ohne den dafür nötigen Durchfluss ist für sich genommen kein Qualitätsbeweis, weil er die Kühl- und Versorgungsfunktion des Öls nicht ersetzt.
Ein System kann theoretisch einen hohen Druck erreichen, obwohl der tatsächliche Durchfluss an einer kritischen Stelle zu gering ausfällt, etwa wegen eines teilweise verstopften Kanals oder einer falsch dimensionierten Düse. Wer nur den Druck im Blick hat, übersieht in diesem Fall genau die Größe, die für Kühlung und Versorgung am Ende entscheidend ist.
Schaum, Luft und Wasser verändern die Tribologie zusätzlich
Schaum und eingeschlossene Luft im Öl verändern die Versorgung des Systems, weil ein schäumendes Öl schlechter fördert und sich sein tatsächliches Volumen kaum verlässlich einschätzen lässt. Das Schaumverhalten eines Öls ist eine eigene, genormte Ölcharakteristik und wird unabhängig von Viskosität und Additivpaket geprüft. Ein Öl mit hervorragender Viskositätsklasse kann trotzdem ein ungünstiges Schaumverhalten zeigen, wenn seine Grundölbasis oder sein Antischaum-Additiv nicht zusammenpassen.
Wasseranteil und Partikelzustand sind zwei weitere, eigenständige Fluidqualitäten, die die Tribologie eines Öls zusätzlich verändern können. Die Wassertrennung wird als eigene Eigenschaft geprüft, und ein Partikelzustand nach ISO 4406 beschreibt, wie viele und wie große Fremdpartikel im Öl schwimmen. Was ein ISO-4406-Code tatsächlich belegt und wo seine Grenzen liegen, behandelt ein eigener Beitrag. Für den Schmierfilm reicht hier die Feststellung, dass ein einzelner Kontaminationswert nie ohne den passenden Systembezug als Grenzwert gelesen werden sollte.
Kaltstart und plötzliche Lastwechsel: der Film braucht Zeit
Der Filmzustand in einem Lager oder Zahnkontakt ist keine feste Größe, sondern ändert sich über die Zeit. Beim Kaltstart ist das Öl zäh, aber der Volumenstrom durch das System noch gering, weil die Pumpe erst auf Betriebsdrehzahl kommt und enge Spalten dem kalten, zähen Öl mehr Widerstand entgegensetzen. Genau in dieser kurzen Phase kann der Schmierfilm besonders knapp ausfallen, obwohl das Öl selbst noch die volle Kälteviskosität mitbringt.
Auch bei einem plötzlichen Lastwechsel, etwa einem schnellen Tritt aufs Gaspedal aus niedriger Drehzahl heraus, wird zwischen einem kurzen Spitzenwert und dem eingeschwungenen Zustand danach unterschieden. Ein Peak-Wert während des Übergangs sagt wenig über den späteren, stabilen Betriebszustand aus, und umgekehrt beschreibt der stabile Zustand nicht, was in den ersten Sekunden nach dem Lastwechsel tatsächlich im Kontakt passiert ist. Beide Momente gehören für eine vollständige Einschätzung getrennt betrachtet.
Getriebefluid ist ein eigener Fall mit eigenen Aufgaben
Bei Getriebefluid, etwa in einem Automatikgetriebe oder einem Differenzial, kommen zur reinen Schmierfunktion noch weitere Aufgaben hinzu. Reibcharakteristik, hydraulische Funktion, Schmierung und Füllzustand werden deshalb als getrennte Teilfunktionen betrachtet, nicht als eine einzelne Eigenschaft. Ein Automatikgetriebe-Fluid muss gleichzeitig Kupplungspakete mit einem definierten Reibwert versorgen und hydraulischen Druck für die Schaltvorgänge aufbauen, zwei Aufgaben, die ein reines Schmieröl gar nicht erfüllen müsste.
Ein zu niedriger Reibwert im Getriebefluid kann sich deshalb als Schlupf bemerkbar machen, lange bevor irgendein Verschleiß am eigentlichen Bauteil messbar wäre. Wie sich Schlupf in einem Automatikgetriebe im Log erkennen lässt, zeigt, wie eng Fluideigenschaft und Bauteilverhalten in diesem Fall zusammenhängen. Für Motorlager gilt dieselbe Trennlogik nicht eins zu eins, weil dort die reine Filmtragfähigkeit im Vordergrund steht und keine Reibwertfunktion für Kupplungen gebraucht wird.
Warum es keine pauschale Mindestfilmzahl gibt
Ohne die konkrete Lager- oder Zahngeometrie eines bestimmten Bauteils lässt sich keine allgemeingültige, fahrzeugspezifische Mindestfilmzahl nennen. Ein Wert, der für ein bestimmtes Motorlager als ausreichend gilt, sagt über ein anderes Lager mit anderer Geometrie, anderer Last und anderer Oberfläche wenig aus. Ein konkreter Verdacht auf einen bereits eingetretenen Schaden lässt sich deshalb eher über einen Kompressions- oder Druckverlusttest eingrenzen als über einen einzelnen Filmwert. Jede seriöse Aussage über eine konkrete Mindestfilmdicke braucht deshalb die tatsächlichen Bauteildaten, nicht nur eine allgemeine Faustregel aus einem anderen Zusammenhang.
Der Ölzustand insgesamt ist ebenfalls mehrdimensional. Viskosität, Wasseranteil, Partikel, Oxidation, Kraftstoffeintrag, Schaumverhalten, Additivreserve und Verschleißmetalle beschreiben jeweils eine eigene Ebene der Fluidgesundheit, und ein einzelner Laborwert ersetzt niemals das ganze Bild. Wer Versorgung, Fluideigenschaften und den eigentlichen Kontaktzustand sauber auseinanderhält, vermeidet den klassischen Fehler, aus einem einzelnen Öldruck- oder Viskositätswert direkt auf den Zustand von Schmierfilm und Verschleißreserve zu schließen.
Merksatz: Ein hoher Öldruck beweist keinen dicken Schmierfilm, und ein niedriger Öldruck beweist nicht automatisch das schwächste Lager im Motor. Zwischen Manometer und Kontakt liegen Volumenstrom, Viskosität, Geschwindigkeit, Last, Rauheit und Additive. Erst ihr Zusammenspiel entscheidet, ob ein Kontakt hydrodynamisch, in Mischreibung oder in Grenzreibung läuft. Wer diese Kette auseinanderhält, liest einen Öldruckwert richtig: als Versorgungssignal, nicht als Filmmesswert.
Häufige Fragen
Bedeutet ein hoher Öldruck automatisch einen dicken Schmierfilm?
Nein. Der Öldruck wird vor dem Lager oder der Düse gemessen und zeigt vor allem, dass die Pumpe genug Förderdruck aufbaut. Wie dick der Schmierfilm im eigentlichen Kontakt tatsächlich ist, entscheiden zusätzlich Viskosität, Geschwindigkeit, Last, Rauheit und Geometrie.
Was unterscheidet hydrodynamische Schmierung, Mischreibung und Grenzreibung?
Bei hydrodynamischer Schmierung trennt ein durchgängiger Ölfilm die Oberflächen vollständig. Bei Mischreibung tragen Film und einzelne Rauheitsspitzen die Last gemeinsam. Bei Grenzreibung ist kaum noch ein tragender Film vorhanden, und Additive übernehmen den größten Teil des Schutzes vor direktem Metallkontakt.
Warum kann eine höhere Drehzahl den Schmierfilm gleichzeitig verbessern und verschlechtern?
Mehr Drehzahl fördert grundsätzlich den hydrodynamischen Filmaufbau, weil mehr Öl in den Kontaktspalt gezogen wird. Gleichzeitig steigt mit der Drehzahl die Wärmeentwicklung im Öl, und die dadurch sinkende Viskosität kann diesen Effekt teilweise wieder aufheben.
Verändert Tuning automatisch, welches Motoröl richtig ist?
Nein. Mehr Leistung kann Temperatur und Lagerlast verändern, daraus folgt aber keine pauschale Abweichung von der Herstellervorgabe. Eine seriöse Einschätzung braucht den konkreten Betriebszustand des Fahrzeugs, nicht eine allgemeine Faustregel.
Was leisten AW- und FM-Additive im Motoröl?
Verschleißschutz-Additive (AW) und reibwertverändernde Additive (Friction Modifier, FM) wirken vor allem dort, wo der Schmierfilm die Oberflächen nicht mehr vollständig trennt. Sie legen sich als Grenzschicht auf das Metall und verhindern direkten Kontakt bei Misch- und Grenzreibung.
Reicht der Öldruck allein, um den Ölzustand zu beurteilen?
Nein. Der Ölzustand ist mehrdimensional und umfasst neben dem Druck auch Viskosität, Wasseranteil, Partikel, Oxidation, Kraftstoffeintrag, Schaumverhalten und Additivreserve. Ein einzelner Wert ersetzt nie das gesamte Bild der Fluidgesundheit.
Ist der Schmierfilm beim Kaltstart besonders gefährdet?
In der kurzen Phase nach dem Kaltstart ist das Öl zäh, aber der Volumenstrom durch das System noch gering, weil die Pumpe erst auf Betriebsdrehzahl kommt. Genau in dieser Phase kann der Schmierfilm knapper ausfallen als im eingeschwungenen Betrieb.
Gilt für Getriebefluid dasselbe wie für Motoröl?
Nicht eins zu eins. Getriebefluid übernimmt neben der Schmierung oft zusätzlich eine hydraulische Funktion und einen definierten Reibwert für Kupplungspakete. Reibcharakteristik, hydraulische Funktion, Schmierung und Füllzustand werden deshalb als getrennte Teilfunktionen betrachtet.
Kann man eine allgemeine Mindestfilmdicke für ein Fahrzeug nennen?
Nein, nicht ohne die konkrete Lager- oder Zahngeometrie des betroffenen Bauteils. Ein Wert, der für ein Lager ausreicht, sagt über ein anderes Lager mit anderer Geometrie, Last und Oberfläche wenig aus.
Einordnung: woher die Angaben stammen
Die Fundstellen stehen hier gebündelt, damit der Fließtext ohne Normenketten auskommt. Dieser Beitrag ist ein technischer Grundlagentext ohne konkrete Zulassungs- oder Genehmigungsaussage zu einem einzelnen Bauteil. Die genannten Normen sind kostenpflichtige ISO- und SAE-Standards und werden deshalb nur im Klartext benannt, nicht verlinkt, dieselbe Behandlung wie bei Herstellerquellen seit dem 7. September 2026.
Normen und Standards zur Rheologie und zum Ölzustand
- SAE J300_202405 – Engine Oil Viscosity Classification, überarbeitet 9.5.2024. Am 19.09.2026 per curl vollständig abgerufen und lokal archiviert. Die Seite bestätigt wörtlich den Kernpunkt dieses Beitrags: „This SAE Standard defines the limits for a classification of engine lubricating oils in rheological terms only. Other oil characteristics are not considered or included.“
- ACEA Oil Sequences 2023 – Light-duty engines, veröffentlicht 12.9.2023, herausgegeben vom europäischen Herstellerverband ACEA. Am 19.09.2026 abgerufen und lokal archiviert; die Seite listet die Oil Sequences als Sammlung von Leistungsanforderungen neben der reinen SAE-Klasse.
- ISO 3104:2023 – Kinematic viscosity / dynamic viscosity. Trennt die kinematische Messung von der über die Dichte berechneten dynamischen Viskosität.
- ISO 2909:2002 – Calculation of viscosity index from kinematic viscosity. Grundlage für die Berechnung des Viskositätsindex aus den Viskositäten bei 40 und 100 Grad Celsius.
- ISO 6247:1998 – Lubricating oil foaming characteristics. Prüfnorm für das Schaumverhalten von Schmierölen als eigenständige Ölcharakteristik.
- ISO 6614:1994 + Amd 1:2019 – Determination of water separability. Prüfnorm für die Wassertrennung von Schmierölen und synthetischen Flüssigkeiten.
- Die vier ISO-Standards ließen sich am 19.09.2026 nicht im Volltext archivieren: iso.org blockiert automatisierte Abrufe per curl und per Fetch-Werkzeug mit HTTP 403 hinter einer Cloudflare-Zugriffsprüfung, geprüft mit zwei unabhängigen Werkzeugen. Genannt werden deshalb nur Titel und Prüfgegenstand, wie sie auf der öffentlichen Normseite stehen und wie es die Quellenliste der Produktionsgrundlage dieses Beitrags ausweist. Keine konkrete Kennzahl oder Klausel aus dem Normtext dieser vier Standards wird im Beitrag zitiert.
Was hier bewusst fehlt
- Keine fahrzeug- oder bauteilspezifische Mindestfilmdicke oder ein bestimmter Zahlenwert für das Verhältnis von Filmdicke zu Rauheit: Diese Angaben brauchen die konkrete Lager- oder Zahngeometrie und lagen für kein bestimmtes Fahrzeug als belastbare Quelle vor.
- Keine Additivrezeptur und keine Empfehlung, von einer Herstellerfreigabe abzuweichen.
- Keine konkreten ISO-4406-Klassenwerte oder Ölwechselintervalle für ein bestimmtes Fahrzeug: Diese Angaben behandelt der verlinkte Beitrag zur Ölanalyse gesondert.
- Produktnamen, eine Anleitung zum Verändern von Öldruck oder Ölpumpe, Belastungstests außerhalb sicherer Umgebungen und Preise sind nicht Gegenstand dieses Beitrags.
Hinweis: Dieser Beitrag liefert allgemeine Orientierung, keine Rechtsberatung. Alle Angaben ohne Gewähr (Stand: September 2026).