Wissen · Werkstoffe
Aluminium T6, vergütet oder Billet: was die Begriffe wirklich bedeuten
Auf dem Kotflügel steht „T6“, im Shop wirbt eine Felge mit „Billet“, und im Forum heißt ein Fahrwerksteil einfach „vergütet“. Drei Wörter, die technisch drei verschiedene Dinge beschreiben – und die im Tuning gern zu einem einzigen Qualitätsversprechen verschmelzen.
Kurz gesagt: T6 ist ein Wärmebehandlungszustand für aushärtbares Aluminium, kein Werkstoffname. Vergütet bezeichnet bei Stahl das Härten mit anschließendem Anlassen und lässt sich nicht 1:1 auf Aluminium übertragen. Billet beschreibt nur die Ausgangsform – aus dem Vollen gefräst statt gegossen –, sagt aber allein noch nichts über Legierung, Zustand oder Festigkeit des fertigen Bauteils.
T6 ist ein Zustand, kein Werkstoffname
„T6“ klingt wie eine Materialbezeichnung, ist aber keine. Das Kürzel steht für einen Wärmebehandlungszustand, den die amerikanische Temper-Systematik für Aluminiumlegierungen vergibt – dieselbe Systematik, aus der auch T4, T5 oder T7 stammen. Zwei Bauteile aus derselben Legierung, sagen wir 6061, können völlig unterschiedliche Eigenschaften haben, je nachdem, ob sie im weichen Grundzustand F, im teilausgehärteten T4 oder im voll ausgehärteten T6 vorliegen. Die Legierung allein sagt also noch nichts über die Festigkeit.
Wichtig ist außerdem: Nicht jede Aluminiumlegierung kann überhaupt T6 erreichen. Nur aushärtbare Legierungen der Serien 2xxx, 6xxx und 7xxx bilden bei Wärmebehandlung die feinen Ausscheidungen, die die Festigkeit anheben. Nicht aushärtbare Serien wie 1xxx, 3xxx oder 5xxx – reines Aluminium, Mangan- oder Magnesiumlegierungen – gewinnen ihre Festigkeit stattdessen über Kaltverfestigung und tragen entsprechend ein H-Kürzel, nie ein T6. Wer „T6“ auf einem Bauteil aus einer 5xxx-Legierung liest, liest also eine falsche Angabe.
In der Praxis tauchen vor allem drei aushärtbare Serien auf, und jede hat ihren eigenen Schwerpunkt. Die 6xxx-Serie, meist 6061 oder 6082, ist der Alltagsstandard: gut schweißbar, ordentlich fest in diesem Zustand, verhältnismäßig günstig zu verarbeiten. Die 7xxx-Serie, allen voran 7075, erreicht darin deutlich höhere Festigkeiten, ist dafür schwerer zu schweißen und empfindlicher gegenüber Spannungsrisskorrosion. Die 2xxx-Serie, etwa 2024, stammt ursprünglich aus dem Flugzeugbau und punktet bei Ermüdungsfestigkeit, korrodiert dafür ungeschützt schneller als die anderen beiden Serien. Welche Serie hinter einem solchen Bauteil steckt, entscheidet also mindestens so stark über die Eignung wie der Temper selbst.
Der Weg zum T6-Zustand: glühen, abschrecken, auslagern
Der T6-Zustand entsteht in drei Schritten. Zuerst wird das Bauteil lösungsgeglüht: Es wird auf eine hohe Temperatur gebracht, bei 6xxx-Legierungen üblicherweise deutlich über 500 Grad, damit sich die Legierungselemente gleichmäßig im Aluminiumgitter lösen. Direkt danach folgt das Abschrecken, meist in Wasser, damit dieser Zustand eingefroren wird und sich keine groben Ausscheidungen bilden können.
Erst der dritte Schritt macht aus dem Rohling ein T6-Bauteil: das Warmauslagern bei deutlich niedrigerer Temperatur über mehrere Stunden. Dabei bilden sich feinste Ausscheidungen im Gefüge, die Versetzungen im Kristallgitter blockieren und so die Festigkeit anheben. Wird genau bis zum Punkt der höchsten Festigkeit ausgelagert, liegt T6 vor. Wird bewusst länger oder heißer ausgelagert, entsteht T7 – etwas weniger fest, dafür zäher und unempfindlicher gegenüber erneuter Erwärmung im Betrieb. Beide Zustände sind gewollt, nur für unterschiedliche Zwecke.
Für die Praxis heißt das: Ein T6-Bauteil ist kein Zufallsprodukt, sondern das Ergebnis eines mehrstufigen Ofenprozesses mit genau definierten Temperaturen und Zeiten. Wird dieser Prozess an einem fertigen Bauteil nachträglich unterbrochen oder verkürzt, verändert sich der Zustand – und mit ihm die Festigkeit, ohne dass man das dem Teil ansieht.
Warum „vergütet“ bei Aluminium der falsche Begriff ist
„Vergütet“ ist in der Werkstoffkunde ein fest belegter Begriff, und er gehört zum Stahl. Vergüten bezeichnet dort das Härten – Abschrecken aus hoher Temperatur, je nach Stahlsorte über 800 Grad – mit anschließendem Anlassen, das die entstandene Härte gezielt wieder zurücknimmt und die Zähigkeit verbessert. Genormt ist das für Vergütungsstähle in der DIN EN 10083. Ein Pleuel oder eine Kurbelwelle aus Vergütungsstahl trägt diesen Prozess zu Recht im Namen.
Bei Aluminium läuft der vergleichbare Härtungsmechanismus komplett anders, denn Aluminium bildet dabei keine harte, spröde Randschicht wie gehärteter Stahl, sondern gewinnt Festigkeit über fein verteilte Ausscheidungen im gesamten Gefüge. Der korrekte Fachbegriff dafür ist Aushärten, nicht Vergüten. Wenn ein Verkaufstext ein Aluminiumbauteil als „vergütet“ bewirbt, ist das im besten Fall eine lockere Übersetzung von „wärmebehandelt“ – im schlechtesten Fall verwischt es den Unterschied zwischen zwei völlig verschiedenen Werkstoffen und Prozessen absichtlich.
| Begriff | Werkstoff | Was tatsächlich passiert |
|---|---|---|
| Vergütet | Stahl | Härten (Abschrecken) plus Anlassen |
| T6 / ausgehärtet | Aluminium (2xxx, 6xxx, 7xxx) | Lösungsglühen, Abschrecken, Warmauslagern |
| Billet | jeder Werkstoff | Ausgangsform als Block oder Stange, kein Prozess |
Billet: eine Ausgangsform, kein Festigkeitsversprechen
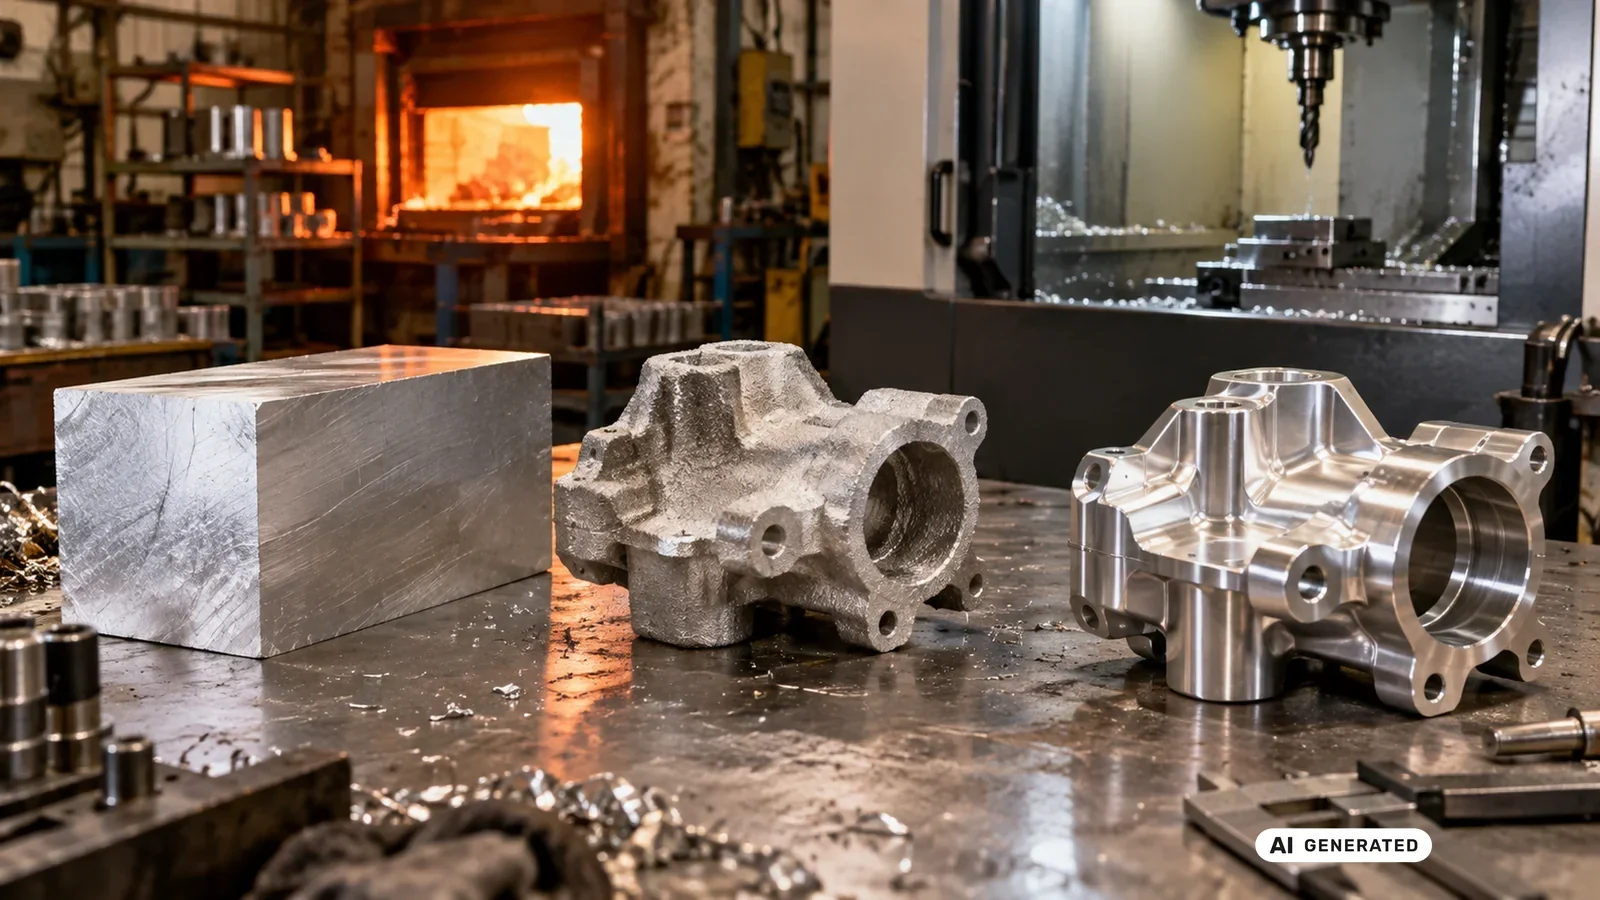
Billet bezeichnet ursprünglich nur eine Form: einen gewalzten oder stranggepressten Aluminiumblock, aus dem ein Bauteil anschließend spanend herausgefräst wird – „aus dem Vollen gefräst“, wie es im Tuning gern heißt. Das ist eine Aussage über den Fertigungsweg, nicht über Legierung, Wärmebehandlungszustand oder Festigkeit. Ein Billet-Bauteil aus einer weichen, nicht aushärtbaren Legierung ohne passenden Temper ist trotz aufwendiger Fräsarbeit kein hochfestes Bauteil.
Trotzdem hat der Begriff im Marketing einen enormen Wiedererkennungswert bekommen, weil CNC-gefrästes Material tatsächlich einen echten technischen Vorteil mitbringt: Ein Block aus Halbzeug hat ein durchgehend homogenes Gefüge ohne die Gaseinschlüsse und Lunker, die beim Gießen entstehen können. Diese fehlende Porosität ist der eigentliche Grund, warum Billet-Teile oft zuverlässiger abschneiden als vergleichbare Gussteile – nicht das Wort selbst, sondern die Abwesenheit von Gussfehlern.
Billet, Schmieden, Guss: drei Fertigungswege im Vergleich
Neben Billet und Guss gibt es noch einen dritten Weg: das Schmieden. Dabei wird ein Rohling unter hohem Druck umgeformt, nicht spanend abgetragen. Der Unterschied zeigt sich im Gefüge: Beim Schmieden richtet sich der Faserverlauf des Materials entlang der Bauteilkontur aus, und genau dieser Faserverlauf verbessert die Dauerfestigkeit gegenüber Ermüdung spürbar. Ein CNC-gefrästes Billet-Teil hat dagegen einen Faserverlauf, der willkürlich vom Ausgangsblock durchtrennt wird, egal wie die Endkontur aussieht.
Nach gängiger Fachliteratur zur Aluminiumverarbeitung liegt die Reihenfolge bei reiner Dauerfestigkeit deshalb häufig so: geschmiedet vor Billet vor Guss. Gussaluminium bleibt aber keineswegs grundsätzlich unterlegen, sondern für viele Anwendungen die sinnvollere Wahl, weil sich komplexe Geometrien im Gießverfahren kostengünstig und mit enger Serienstreuung fertigen lassen. Ein modernes Niederdruck- oder Kokillengussverfahren mit sauberer Prozesskontrolle liefert ein Bauteil mit geringer, gut beherrschter Porosität – deutlich besser als ein billiger Sandguss. Die Frage lautet deshalb nie „Billet oder Guss“, sondern welcher Fertigungsweg für die konkrete Last und Geometrie geeignet ist.
Auch „Guss“ ist dabei kein einheitlicher Begriff. Sandguss ist das einfachste und günstigste Verfahren, produziert aber die gröbste Kornstruktur und die meiste Porosität. Kokillenguss presst das flüssige Aluminium in eine wiederverwendbare Metallform und liefert eine deutlich feinere, gleichmäßigere Struktur. Niederdruckguss geht noch einen Schritt weiter und füllt die Form kontrolliert von unten, wodurch sich Lufteinschlüsse zusätzlich reduzieren – dieses Verfahren ist bei hochwertigen Felgen die übliche Wahl. Wer „Gussfelge“ liest, weiß also noch nicht, welches der drei Verfahren dahintersteckt, und genau das entscheidet über die tatsächliche Qualität.
Bei rotierenden Bauteilen wie Felgen spielt zusätzlich das Gewicht am Umfang eine Rolle, weil es die Beschleunigung des Rads direkt beeinflusst. Mehr dazu, wie sich Werkstoff und Gewicht bei Rädern und Schwungmasse gegenseitig bedingen, steht im Beitrag zu rotierender Masse bei Felgen und Schwungrad.
Was eine Bezeichnung allein nicht sagt
Weder „T6“ noch „Billet“ noch „vergütet“ ersetzen eine vollständige Werkstoffangabe. Erst die Kombination aus Legierungsbezeichnung, Wärmebehandlungszustand, Fertigungsverfahren und – bei sicherheitsrelevanten Teilen – einer nachvollziehbaren Prüfung ergibt eine belastbare Aussage. Ein Datenblattwert aus einem Zugversuch an einer Laborprobe gilt zudem nur für genau die Probe, die geprüft wurde: gleiche Legierung, gleicher Zustand, gleiche Prüftemperatur. Er lässt sich nicht automatisch auf ein Serienbauteil mit anderer Wandstärke, anderer Kerbgeometrie oder unbekannter Herkunft übertragen.
Wer trotzdem eine belastbare Aussage braucht, kommt am Materialzertifikat nicht vorbei. Ein seriöser Hersteller dokumentiert zu jeder Fertigungscharge Legierung, Temper, chemische Zusammensetzung und die Ergebnisse einer Zug- oder Härteprüfung – rückverfolgbar bis zu genau diesem Los. Eine Härtemessung an der Oberfläche kann dabei einen groben Zustandsunterschied sichtbar machen, etwa zwischen T4 und T6, ersetzt aber keinen vollständigen Zugversuch und schon gar kein Zertifikat. Fehlt jede Rückverfolgbarkeit, bleibt nur die Herstellerangabe – und die ist, wie der Unterschied zwischen „vergütet“ und „ausgehärtet“ zeigt, nicht immer präzise formuliert. Frag im Zweifel konkret nach Legierung, Temper und Prüfprotokoll, statt dich auf ein einzelnes Werbewort zu verlassen.
Gerade Kerben, Bohrungen, scharfe Übergänge oder Werkzeugspuren an der Oberfläche senken die tatsächlich ertragbare Last oft deutlich stärker, als der reine Werkstoffwert vermuten lässt. Wie Risse an solchen Stellen entstehen und wie man eine Bruchfläche richtig liest, erklärt der Beitrag Bruchfläche lesen: Gewaltbruch erkennen.
Und weil Ermüdungsfestigkeit stark streut, beweist ein einzelnes ungebrochenes Bauteil noch keine Lebensdauer – Details dazu stehen im Beitrag zur Wöhlerkurve und Dauerfestigkeit.
Wo T6- und Billet-Bauteile im Tuning wirklich stecken
Im Fahrzeugbereich taucht T6-Aluminium vor allem dort auf, wo Gewicht und Festigkeit gegeneinander abgewogen werden: bei Felgen, Fahrwerksteilen wie Querlenkern oder Domstreben, bei Verdichterrädern von Turboladern und teils bei Kolben. Billet-Bauteile findest du häufig bei kleineren, hochbelasteten Teilen – Bremssätteln, Spannrollen, Anbauteilen am Motor –, weil sich dort komplexe Konturen aus einem Block heraus präziser fertigen lassen als in kleiner Stückzahl zu gießen.
Ein Verdichterrad im Turbolader zeigt gut, warum die Wahl des Fertigungswegs nie pauschal ausfällt. Die gekrümmten, dünnwandigen Schaufeln lassen sich aus einem Billet-Block zwar fräsen, aber nur mit hohem Aufwand und viel Werkzeugverschleiß; in der Serie greifen Hersteller deshalb häufig zu Feinguss mit engen Toleranzen, im Zubehörmarkt dagegen oft zu gefrästen Einzelanfertigungen für kleine Stückzahlen. Bei einer Domstrebe oder einem Querlenker ist die Geometrie einfacher, dafür zählt die Ermüdungsfestigkeit unter Dauerlast umso mehr – dort ist Billet oder Schmieden meist die passendere Wahl als ein Gussteil.
Der Werkstoffvergleich zwischen Aluminium und anderen Materialien – etwa Stahl, Titan oder Carbon – ist ein eigenes Thema mit eigenen Abwägungen bei Gewicht, Kosten und Steifigkeit; das behandelt der Beitrag Aluminium, Stahl, Titan, Carbon: was Gewicht spart ausführlich. Dieser Beitrag hier bleibt bewusst innerhalb von Aluminium und klärt nur, was die Begriffe für den Zustand und die Fertigung eines Bauteils bedeuten.
Sitzt Aluminium direkt an Stahlteilen, etwa an Radnaben oder Schraubverbindungen, kommt zusätzlich eine elektrochemische Frage ins Spiel: Kontaktkorrosion zwischen den beiden Metallen. Wie diese entsteht und wie man sie vermeidet, steht im Beitrag Aluminium und Stahl: wie Kontaktkorrosion entsteht.
Schweißen, Reparatur und die Wärmeeinflusszone
Wird ein T6-Bauteil geschweißt, verändert die Hitze das Gefüge in der Umgebung der Schweißnaht – die sogenannte Wärmeeinflusszone. Genau dort geht der zuvor mühsam eingestellte Zustand örtlich verloren, weil die feinen Ausscheidungen sich auflösen oder vergröbern. Das Ergebnis ist eine Zone mit spürbar geringerer Festigkeit direkt neben einer optisch unauffälligen Schweißnaht, und diese Zone bleibt ohne erneute komplette Wärmebehandlung dauerhaft schwächer als das Ausgangsmaterial.
Bei sicherheitsrelevanten Aluminiumteilen ist eine Reparaturschweißung deshalb kein Vorgang, den man nebenbei in der eigenen Garage erledigt. Ein Riss in einem tragenden Aluminiumbauteil ist ein Fall für den Hersteller oder einen darauf spezialisierten Fachbetrieb, der die passende Nachbehandlung beherrscht – nicht für einen improvisierten Schweißpunkt ohne anschließende Wärmebehandlung.
Selbst wer die Wärmeeinflusszone anschließend fachgerecht nachbehandelt, bekommt nicht automatisch wieder den ursprünglichen T6-Zustand zurück. Ein komplettes Lösungsglühen des gesamten Bauteils ist bei einer bereits verbauten Baugruppe oft nicht praktikabel, ohne andere Anbauteile, Lager oder Dichtungen zu gefährden. In der Praxis bleibt deshalb häufig nur eine künstliche Alterung ohne vorheriges erneutes Lösungsglühen – ein Kompromiss, der die Festigkeit verbessert, aber selten wieder auf das ursprüngliche Niveau bringt.
Was das für den Umbau am eigenen Fahrzeug bedeutet
Ein T6- oder Billet-Bauteil ist zunächst nur eine technische Angabe zu Zustand und Fertigung, keine Freigabe für den Straßenverkehr. Ob ein Aluminium-Anbauteil am Fahrzeug überhaupt eingesetzt werden darf, entscheidet nicht die Werkstoffbezeichnung, sondern der Genehmigungsweg, den das Teil und der Einbau durchlaufen haben – fehlt er, bleibt am Ende nur eine nicht bestandene Änderungsabnahme.
Umbauten am eigenen Fahrzeug. Ob ein Umbau auf öffentlichen Straßen betrieben werden darf, entscheidet der Genehmigungszustand des Fahrzeugs — die Genehmigung des Teils, der Einbau nach ihren Auflagen und, wo nötig, die Abnahme durch eine dafür zuständige Stelle. Solange diese Kette nicht vollständig ist, gehört der Umbau auf Privatgelände, Testflächen und in nicht öffentliche Bereiche.
Das gilt unabhängig davon, wie überzeugend eine Produktbeschreibung klingt. Eine Felge aus „T6-Billet-Aluminium“ ist ein Hinweis auf sorgfältige Fertigung, aber kein Ersatz für die Prüfung, ob genau dieses Teil für genau dieses Fahrzeug freigegeben ist. Selbst das beste Material hilft wenig, wenn danach die Montage nicht stimmt – ein falsch angezogenes Rad setzt auch ein sauber gefertigtes Bauteil unnötig unter Spannung.
Merksatz: T6 beschreibt einen Wärmebehandlungszustand für aushärtbares Aluminium, vergütet gehört sprachlich zum Stahl, und Billet beschreibt nur die Ausgangsform vor der Zerspanung. Keiner der drei Begriffe ersetzt eine vollständige Werkstoffangabe oder eine Bauteilprüfung.
Häufige Fragen
Was bedeutet T6 bei Aluminium genau?
T6 ist ein Wärmebehandlungszustand: Das Bauteil wurde lösungsgeglüht, abgeschreckt und anschließend bei niedrigerer Temperatur warmausgelagert, bis die höchste erreichbare Festigkeit dieser Legierung eintritt. T6 ist kein Werkstoffname und funktioniert nur bei aushärtbaren Legierungen wie 6061 oder 7075.
Ist „vergütetes Aluminium“ ein korrekter Fachbegriff?
Nicht im engeren Sinn. Vergüten bezeichnet in der Werkstoffkunde das Härten und Anlassen von Stahl, genormt in der DIN EN 10083. Bei Aluminium heißt der vergleichbare Vorgang Aushärten. Der Begriff „vergütet“ wird bei Aluminium trotzdem manchmal umgangssprachlich für „wärmebehandelt“ benutzt.
Was heißt „aus Billet gefräst“?
Es bedeutet, dass ein Bauteil aus einem massiven Aluminiumblock spanend herausgearbeitet wurde, statt gegossen zu werden. Das sagt etwas über die Ausgangsform und die geringe Porosität des Materials, aber nichts über Legierung, Wärmebehandlungszustand oder tatsächliche Festigkeit des fertigen Teils.
Ist Billet-Aluminium automatisch stärker als Gussaluminium?
Tendenziell ja, weil Guss anfälliger für Poren und Lunker ist, während Billet-Material homogen bleibt. Ein sauber prozesskontrolliertes Gussteil kann ein schlecht ausgelegtes Billet-Teil trotzdem übertreffen. Entscheidend sind Legierung, Wärmebehandlung und Bauteilgeometrie, nicht das Fertigungsverfahren allein.
Warum ist Schmieden bei Fahrwerksteilen oft die bevorzugte Wahl?
Beim Schmieden richtet sich der Faserverlauf des Materials entlang der Bauteilform aus. Dieser Faserverlauf verbessert die Dauerfestigkeit gegenüber wiederholter Belastung spürbar, was besonders bei Bauteilen zählt, die dauerhaft schwingenden Lasten ausgesetzt sind, etwa Pleuel oder Querlenker.
Verliert ein T6-Bauteil beim Schweißen seine Festigkeit?
In der sogenannten Wärmeeinflusszone direkt neben der Schweißnaht ja. Die Hitze löst dort die feinen Ausscheidungen auf, die den T6-Zustand ausmachen, und die Festigkeit sinkt lokal. Ohne erneute vollständige Wärmebehandlung bleibt diese Zone dauerhaft schwächer als das Ausgangsmaterial.
Kann ich einem Bauteil ansehen, ob es wirklich T6 ist?
Von außen nicht zuverlässig. Ein Härtevergleich kann Hinweise geben, ersetzt aber keinen vollständigen Nachweis über Legierung und Temper. Verlässlich ist nur die Herstellerangabe zusammen mit einem Materialzertifikat, das Legierung, Zustand und Prüfverfahren dokumentiert.
Darf ich ein T6-Billet-Fahrwerksteil einfach an meinem Auto verbauen?
Technisch ist der Einbau meist unkompliziert, rechtlich zählt aber nicht die Werkstoffangabe. Entscheidend ist, ob für das Teil eine Genehmigung vorliegt und ob ein nötiger Einbaunachweis oder eine Abnahme erfolgt ist. Ohne diese Kette gehört der Umbau auf Privatgelände statt auf die öffentliche Straße.
Einordnung: wo die Regeln stehen
Die Begriffe T6, vergütet und Billet stammen aus der Werkstoffkunde, nicht aus dem Zulassungsrecht. Rechtlich relevant wird es erst, wenn ein Bauteil aus einer solchen Fertigung am Fahrzeug verbaut werden soll – dafür gilt die Straßenverkehrs-Zulassungs-Ordnung. Die folgenden Blöcke trennen deshalb technische Einordnung und rechtliche Fundstelle sauber voneinander, statt beides in einem Absatz zu vermischen.
Wärmebehandlung und Bezeichnungssystem bei Aluminium
- Die Temper-Bezeichnungen (F, O, H, T1 bis T10) für Aluminiumknet- und Gusslegierungen beschreiben den mechanischen und thermischen Zustand eines Bauteils, nicht den Werkstoff selbst. T6 steht für „lösungsgeglüht und warmausgelagert“ mit dem Ziel der höchsten Festigkeit dieser Legierung; T7 für „lösungsgeglüht und überaltert“ zugunsten von Zähigkeit und Formstabilität. Nur aushärtbare Serien (2xxx, 6xxx, 7xxx) erreichen T6, nicht aushärtbare Serien (1xxx, 3xxx, 5xxx) werden stattdessen kaltverfestigt (H-Kürzel). Allgemeines Fachwissen der Werkstoffkunde, eingeordnet für diesen Beitrag am 19.09.2026.
Vergütung bei Stahl
- Vergüten bezeichnet bei Stahl das Härten (Abschrecken aus hoher Temperatur, je nach Sorte über 800 Grad) mit anschließendem Anlassen, das die Härte gezielt zurücknimmt und die Zähigkeit verbessert. Vergütungsstähle sind in der DIN EN 10083 genormt. Allgemeines Fachwissen der Werkstoffkunde, eingeordnet am 19.09.2026.
Billet, Schmieden und Guss im Vergleich
- Nach Anbieterangabe eines Fertigungsdienstleisters (Langhe Industry, Fachartikel „Billet vs Cast vs Forged Aluminum“, abgerufen 19.09.2026, lokal archiviert unter reports/A11_2026-09-19/00_quellen/HERSTELLERBELEGE/) verbessert der beim Schmieden entstehende Faserverlauf die Dauerfestigkeit gegenüber Ermüdung, Billet-Material bleibt frei von gussbedingter Porosität, und Gussaluminium kann je nach Prozesskontrolle Poren aufweisen. Als Anbieterangabe gekennzeichnet, kein amtlicher Normtext.
Rechtlicher Rahmen für nachträglich verbaute Aluminiumteile
- § 19 Absatz 3 Satz 1 StVZO (gesetze-im-internet.de/stvzo_2012/__19.html, abgerufen 19.09.2026, lokal archiviert unter reports/A11_2026-09-19/00_quellen/normen_2026-09-19/stvzo_19.txt) regelt, wann die Betriebserlaubnis bei nachträglichem Ein- oder Anbau von Teilen nicht erlischt: unter anderem, wenn für das Teil „eine Betriebserlaubnis nach § 22 oder eine Bauartgenehmigung nach § 22a erteilt worden ist“ oder eine Genehmigung nach dem Übereinkommen vom 20. März 1958 vorliegt „(BGBl. 1965 II S. 857, 858)“, und dabei „eventuelle Einschränkungen oder Einbauanweisungen beachtet sind“. Die frühere Nummer 4 dieses Absatzes ist inzwischen „4. (weggefallen)“. Fehlt diese Kette, erlischt die Betriebserlaubnis des Fahrzeugs.
Rechtshinweis: Diese Inhalte sind keine Rechtsberatung und ersetzen keine Werkstoffprüfung im Einzelfall. Angaben zu Legierung, Wärmebehandlungszustand, Genehmigung und Einbau hängen von Hersteller, Charge und dem konkreten Fahrzeug ab. Alle Angaben ohne Gewähr, Stand September 2026.