Wissen · Werkstoff & Oberfläche
Pulverbeschichten oder lackieren? Verzinkt und eloxiert im Vergleich
Vier Verfahren sollen Metall vor Rost schützen, und alle vier tun das auf eine andere Art. Pulverbeschichten und Lackieren tragen eine Schicht auf, Verzinken bringt eine zweite Metallschicht mit eigener Schutzwirkung, Eloxieren wandelt die Oberfläche selbst um – und funktioniert nur bei Aluminium.
Kurz gesagt: Pulverbeschichten trägt elektrostatisch aufgeladenes Pulver auf und brennt es bei rund 200 Grad zu einer 60 bis 120 Mikrometer dicken Schicht ein. Nasslackierung baut bei Serienfahrzeugen vier Schichten übereinander, angefangen bei der Tauchlackierung als Korrosionsschutzbasis. Feuerverzinken taucht Stahl in rund 450 Grad heißes, flüssiges Zink und schützt doppelt: als Barriere und, an beschädigten Stellen, als Opferanode. Eloxieren wandelt die äußerste Schicht von Aluminium elektrochemisch in eine Oxidschicht um – bei anderen Metallen funktioniert das Verfahren nicht. Welches Verfahren zu welchem Bauteil passt, hängt vom Werkstoff, der Beanspruchung und davon ab, wie lange der Schutz halten soll.
Warum die Oberfläche über die Lebensdauer eines Bauteils entscheidet
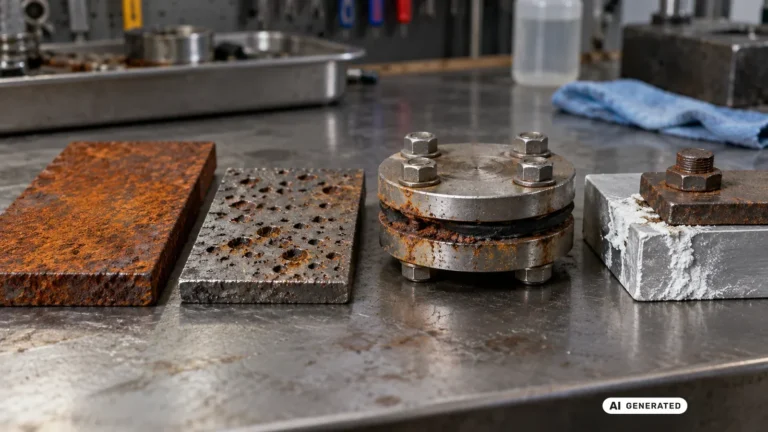
Metall korrodiert, sobald Feuchtigkeit, Sauerstoff und oft auch Salz gleichzeitig an eine blanke Oberfläche kommen. Genau diesen Kontakt soll jede Beschichtung unterbrechen, allerdings mit unterschiedlichen Mitteln. Pulverbeschichten und Nasslackierung legen eine fremde Schicht auf das Metall, die nichts mit dem Grundwerkstoff reagiert. Feuerverzinken bringt ebenfalls eine fremde Schicht auf, die aber selbst aus Metall besteht und aktiv mitschützt, sobald sie beschädigt wird.
Eloxieren geht einen ganz anderen Weg. Hier entsteht keine neue Schicht aus fremdem Material, sondern die oberste Aluminiumschicht wird elektrochemisch in eine Oxidschicht umgewandelt. Das Bauteil trägt danach also nicht mehr Material, sondern eine veränderte Version seiner eigenen Oberfläche. Wer die vier Verfahren vergleicht, vergleicht deshalb nicht nur Schichtdicken und Farben, sondern vier grundverschiedene Schutzprinzipien.
Pulverbeschichten: wie aus elektrostatisch geladenem Pulver eine Schutzschicht wird
Beim Pulverbeschichten wird ein leitfähiges Bauteil mit elektrostatisch aufgeladenem Pulverlack besprüht. Die Pulverpartikel bleiben an der geerdeten Oberfläche haften, auch in feinen Vertiefungen, und werden anschließend im Ofen bei rund 200 Grad eingebrannt. Dabei schmilzt das Pulver auf und vernetzt sich zu einer glatten, durchgehenden Schicht. Weil kein Lösungsmittel verdunsten muss, entsteht praktisch keine Lackblase, und die Schicht wird gleichmäßig dick.
Das Verfahren funktioniert nur bei elektrisch leitfähigen Werkstoffen. Stahl, verzinkter Stahl, Aluminium und Edelstahl lassen sich pulverbeschichten, unlackierter Kunststoff dagegen nicht ohne Weiteres. Die Fachvereinigung GSB International vergibt für Aluminiumbauteile ein eigenes Gütezeichen, das Vorbehandlung, Beschichtungsmaterial und Prüfverfahren nach festen Regeln kontrolliert – ein Hinweis darauf, dass die Qualität einer Pulverbeschichtung stark von der Vorbehandlung abhängt, nicht nur vom Pulver selbst.
Nasslackierung: warum eine Autolackierung aus vier Schichten besteht
Eine Serienlackierung am Auto ist kein einzelner Farbauftrag, sondern ein vierstufiger Aufbau. Zuerst kommt die kathodische Tauchlackierung, kurz KTL. Die entfettete Karosserie wird durch ein wässriges Lackbad gefahren, wobei sich die positiv geladenen Lackteilchen an der negativ geladenen Karosse anlagern und selbst Hohlräume erreichen. Diese Schicht ist die eigentliche Korrosionsschutzbasis der gesamten Lackierung.
Darauf folgt der Füller, der kleine Unebenheiten ausgleicht, vor Steinschlag schützt und dem nachfolgenden Lack eine bessere Haftfläche gibt. Danach trägt der Basislack die Farbe auf, oft wasserbasiert und je nach Farbton mit Effektpigmenten oder Aluminiumplättchen für Metallic-Optik. Den Abschluss bildet der Klarlack, der für Glanz sorgt und die Farbschicht vor UV-Strahlung und chemischen Einflüssen schützt. Für einen VW Golf gibt das Deutsche Lackinstitut den gesamten Materialeinsatz mit 14 Kilogramm Nasslack und 4,2 Kilogramm Trockengewicht über alle vier Schichten an – eine Zahl, die zeigt, wie dünn jede einzelne Schicht am Ende tatsächlich ist.
Feuerverzinken: wie flüssiges Zink Stahl doppelt schützt
Beim Stückverzinken wird ein fertiges Stahlteil komplett in geschmolzenes Zink getaucht, das etwa 450 Grad heiß ist. An der Berührungsfläche bildet sich eine fest haftende, intermetallische Phase aus Eisen und Zink, darüber eine reine Zinkschicht. Weil das ganze Bauteil eintaucht, werden auch Innenflächen, Kanten und Schweißnähte erreicht, die eine reine Sprühbeschichtung kaum vollständig erreicht.
Der Schutz wirkt auf zwei Arten gleichzeitig. Solange die Zinkschicht intakt ist, wirkt sie als reine Barriere zwischen Stahl und Umgebung. Wird die Schicht beschädigt, etwa durch einen Kratzer bis auf den Stahl, springt der zweite Mechanismus ein. Zink ist gegenüber Eisen das unedlere Metall und wirkt deshalb als Opferanode. Sie schützt das freiliegende Eisen bis in eine gewisse Entfernung weiter vor Korrosion, während sie selbst langsam abgebaut wird. Genau diese Doppelwirkung unterscheidet Feuerverzinken von reinen Barriereschichten wie Lack oder Pulver, bei denen eine beschädigte Stelle sofort ungeschützt ist.
Eloxieren: warum dieses Verfahren nur bei Aluminium funktioniert
Eloxieren, kurz für anodische Oxidation, schaltet das Aluminiumbauteil in einem Elektrolytbad als Anode in einen Gleichstromkreis. Dabei oxidiert die Aluminiumoberfläche gezielt zu Aluminiumoxid, das mit dem darunterliegenden Metall fest verbunden bleibt, weil es aus demselben Material entstanden ist. Genau darin liegt der Unterschied zu Pulver, Lack oder Zink. Es wird kein fremdes Material aufgetragen, sondern das vorhandene Metall wird an der Oberfläche umgewandelt.
Deshalb bleibt das Verfahren auf Aluminium und seine Legierungen beschränkt. Andere Metalle bilden unter denselben elektrochemischen Bedingungen keine vergleichbare, fest haftende Oxidschicht, weshalb Eloxieren für Stahl, Zink oder Kupfer keine Option ist. Dafür bringt Eloxieren eine Eigenschaft mit, die keines der anderen drei Verfahren hat. Eine Eloxalschicht ist ein elektrischer Nichtleiter. Unter günstigen Bedingungen lassen sich damit Isolationswerte von knapp 1.000 Volt erreichen, wobei Legierung, Schichtdicke und Messverfahren den genauen Wert bestimmen. Zusätzlich steigt die Härte der Oberfläche auf 200 bis 350 Vickers, beim aufwendigeren Hartanodisieren sogar bis zu 600 Vickers, allerdings bei spröderen, dickeren Schichten.
Schichtdicken im Vergleich: von der Eloxalschicht bis zum Zinküberzug
Die vier Verfahren liegen bei der Schichtdicke weit auseinander, und diese Spannweite erklärt einen Teil der Unterschiede beim Korrosionsschutz. Eine Standard-Eloxalschicht misst etwa 5 bis 25 Mikrometer, Hartanodisieren kommt auf 30 bis 60 Mikrometer. Pulverbeschichtungen liegen typischerweise bei 60 bis 120 Mikrometer, deutlich mehr als eine einzelne Nasslackschicht, weil das Pulver in einem einzigen dicken Auftrag aufgebracht wird statt in mehreren dünnen Spritzgängen.
Feuerverzinken übertrifft beide deutlich. Die Norm DIN EN ISO 1461 verlangt für Stahlteile mit mehr als 6 Millimeter Materialdicke im Durchschnitt mindestens 85 Mikrometer Zinkschichtdicke, in der Praxis werden je nach Bauteil 50 bis 150 Mikrometer erreicht. Wichtig ist dabei aber: Eine dickere Schicht ist nicht bei jedem Verfahren automatisch besser. Bei Eloxal etwa macht eine zu dicke Schicht die Oberfläche spröder statt widerstandsfähiger, weshalb die Norm DIN 17611 hier bewusst eine Obergrenze setzt.
Welches Verfahren wie lange vor Rost schützt
Feuerverzinken hat bei der reinen Korrosionsschutzdauer einen klaren Vorsprung. Für stückverzinkte Bauteile werden in einschlägigen Fachpublikationen Nutzungsdauern von häufig mehr als 50 Jahren genannt, wartungsfrei und in den meisten Umgebungen. Das liegt an der bereits beschriebenen Doppelwirkung aus Barriere- und Opferanodenschutz. Selbst eine beschädigte Stelle bleibt noch geschützt, solange in der Nähe genügend Zink vorhanden ist. Ob eine verfrüht abblätternde Beschichtung als Sachmangel oder als gewöhnlicher Verschleiß gilt, ist davon unabhängig eine eigene, rein rechtliche Frage.
Pulverbeschichtungen erreichen laut Anbieterangaben bis zur Korrosivitätskategorie C5 nach ISO 12944 einen sehr hohen Schutz, verhalten sich in maritimer, salzhaltiger Umgebung aber empfindlicher als eine Zinkschicht und können bei langer UV- und Salzbelastung spröde werden. Eine Nasslackierung schützt in erster Linie über die KTL-Grundschicht, ist aber, sobald diese Schicht durch einen tiefen Kratzer oder Steinschlag verletzt ist, an genau dieser Stelle ungeschützt – anders als Zink, das eine solche Verletzung noch teilweise mitträgt. Eloxal wiederum schützt sehr zuverlässig gegen gleichmäßige Flächenkorrosion, ist aber wie jede reine Barriereschicht auf eine intakte Oberfläche angewiesen und bietet an einer tiefen Beschädigung keinen Opferanodeneffekt. Bei tragenden Karosserieteilen zeigt der Beitrag zur Karosseriesteifigkeit, warum eine intakte Oberfläche dort mehr als nur eine Optikfrage ist.
Optik und Farbe: was am Ende sichtbar unterschiedlich aussieht
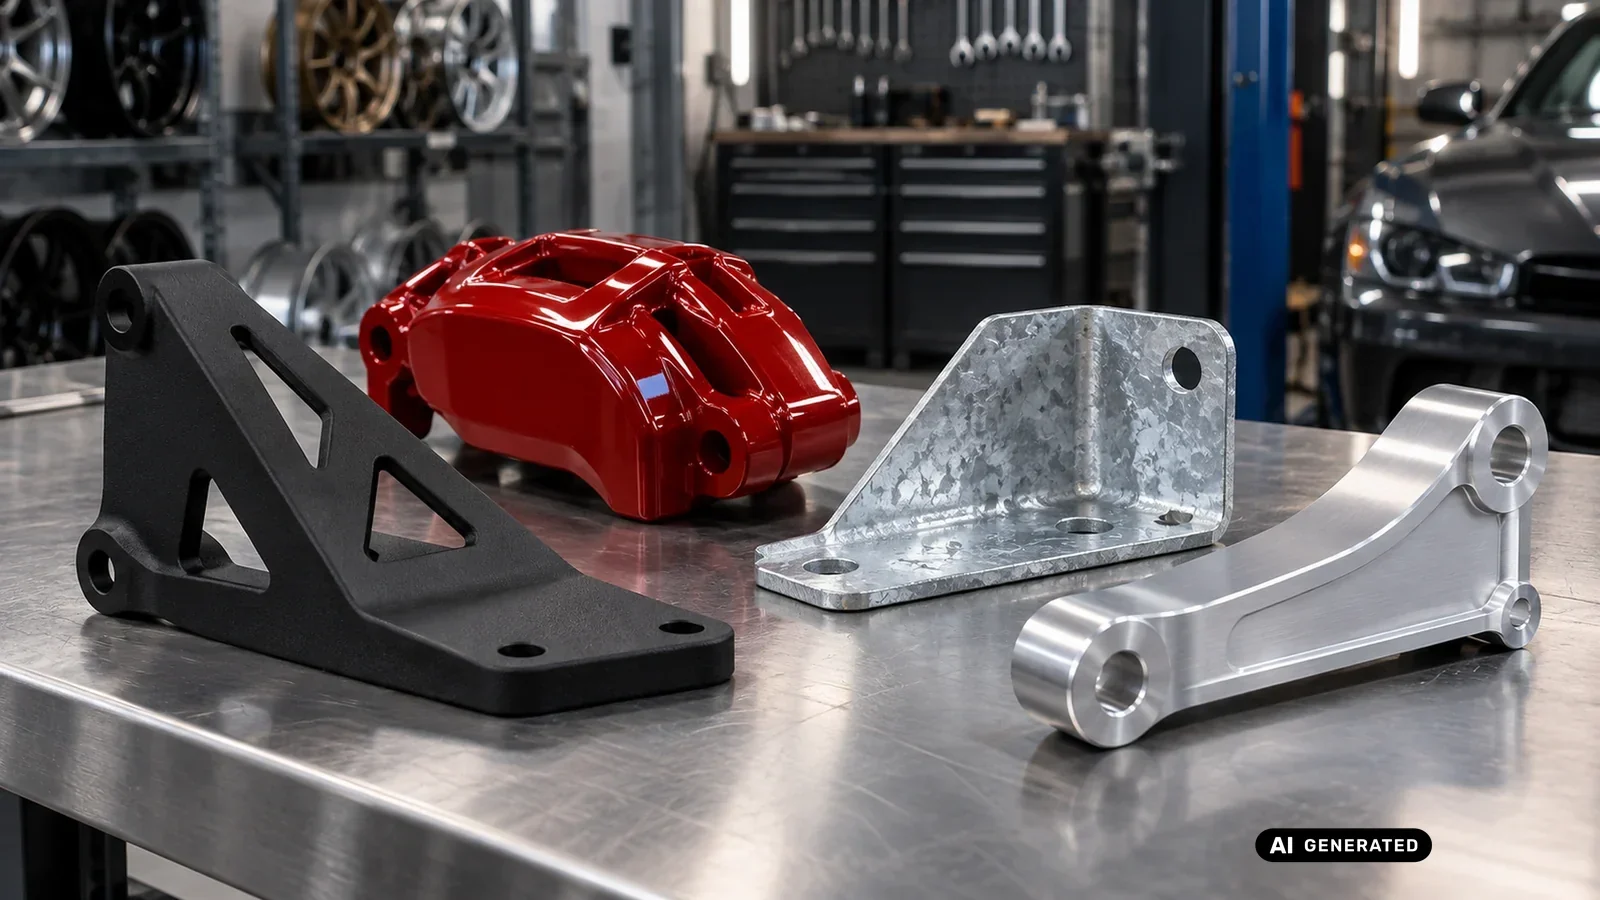
Pulverbeschichtung und Nasslack erlauben praktisch jede Farbe nach RAL- oder NCS-System, von Hochglanz bis Feinstruktur-Matt, weil die Farbe im Pulver oder im Lack selbst steckt. Feuerverzinktes Metall dagegen bleibt silbergrau mit einer eher matten, oft ungleichmäßigen Patina, gelegentlich mit sichtbaren „Zinkblumen“ genannten Kristallmustern – eine bewusste Entscheidung für den unbehandelten Look oder eine Vorstufe für eine weitere Beschichtung, aber keine Möglichkeit, gezielt eine Wunschfarbe zu erzielen.
Eloxieren nimmt eine Zwischenstellung ein. Die Oxidschicht selbst ist zunächst transparent, lässt sich aber vor dem abschließenden Verdichten mit Farbpigmenten einfärben, wodurch die typischen matt-metallischen Eloxalfarben entstehen – anders als bei Lack oder Pulver liegt die Farbe dabei in der Struktur der Schicht selbst und nicht als separate Deckschicht obenauf. Genau das erklärt, warum eloxierte Bauteile ihre Struktur und Maserung des Aluminiums oft noch durchscheinen lassen, während eine Pulverbeschichtung die Oberfläche komplett deckend überzieht.
Aufwand und Eignung: warum die schnellste Lösung nicht die dauerhafteste ist
Pulverbeschichten gilt gegenüber Nasslackierung und vor allem gegenüber Feuerverzinken als vergleichsweise unkompliziert in der Anschaffung. Es kommt ohne mehrstufigen Schichtaufbau aus, ist lösungsmittelfrei und deshalb aus Umweltsicht günstiger zu verarbeiten. Der Aufwand steckt dafür fast vollständig in der Vorbehandlung. Ohne saubere Entfettung und Phosphatierung hält die schönste Pulverschicht nicht, ganz gleich wie dick sie aufgetragen wird.
Feuerverzinken ist prozesstechnisch aufwendiger, weil das komplette Bauteil in ein 450 Grad heißes Zinkbad getaucht und vorher gebeizt und geflusst werden muss. Dafür verlängert genau dieser Aufwand die Wartungsintervalle so stark, dass sich die Investition bei Bauteilen rechnet, die jahrzehntelang im Freien stehen sollen. Nasslackierung liegt beim Aufwand zwischen beiden Extremen. Die Farb- und Effektabstufung ist am feinsten, dafür braucht das Verfahren die meisten einzelnen Arbeitsschritte von allen vieren.
Duplex: wenn Verzinken und Pulverbeschichten kombiniert werden
Eine feuerverzinkte Oberfläche lässt sich zusätzlich pulverbeschichten, sofern die Vorbehandlung dafür ausgelegt ist – diese Kombination heißt Duplex-System. Sie verbindet die Barriere- und Opferanodenwirkung des Zinks mit der Farbvielfalt und dem UV-Schutz der Pulverschicht. Nach Angaben des Industrieverbands Feuerverzinken liegt die Schutzdauer eines Duplex-Systems nicht einfach bei der Summe der beiden Einzelverfahren, sondern durch einen Synergieeffekt beim 1,2- bis 2,5-Fachen davon, je nach eingesetztem System.
Der Mechanismus dahinter ist wechselseitig. Die Zinkschicht verhindert, dass sich Rost unter einer beschädigten Pulverschicht unterwandernd ausbreitet, während die Pulverschicht das Zink vor direktem Witterungs- und Chemikalienangriff schützt und damit dessen Abtrag verlangsamt. Für den Stahlbau ist dieser Aufbau in der Norm DIN 55633 eigens geregelt, die Anforderungen an Pulverbeschichtungssysteme auf unbehandeltem und auf verzinktem Stahl unterschiedlich definiert.
Welches Verfahren zu welchem Bauteil passt
Bei einem Aluminium-Bauteil, das seine Struktur und Maserung zeigen soll und keinen zusätzlichen Farbauftrag braucht, ist Eloxieren häufig die naheliegende Wahl, schon weil kein anderes Verfahren diese elektrische Isolationseigenschaft und die metallisch-transparente Optik liefert. Felgen aus Aluminium lassen sich sowohl eloxieren als auch pulverbeschichten. Welches Verfahren passt, hängt auch davon ab, wie sich Gewicht und rotierende Masse der Felgen auf das Fahrverhalten auswirken, und ob die Aluminiumstruktur sichtbar bleiben oder eine deckende Wunschfarbe entstehen soll.
Bei eloxierten oder pulverbeschichteten Felgen lohnt sich zusätzlich ein Blick auf die Eintragung von Felgen und Reifen, weil eine geänderte Oberfläche unter Umständen die Einbausituation eines bereits eingetragenen Rads berührt.
Wer dabei gleichzeitig Einpresstiefe und Felgenbreite ändert, sollte die Beschichtung erst nach dieser Entscheidung planen, weil sich sonst Maskierung und Passform doppelt verschieben – Details dazu stehen im Beitrag zu Einpresstiefe, Felgenbreite und Radabdeckung.
Stahlbauteile, die dauerhaft im Freien stehen und kaum je wieder demontiert werden – etwa ein Anhängerrahmen oder eine tragende Konstruktion –, profitieren am ehesten vom Feuerverzinken oder, wenn zusätzlich eine bestimmte Farbe gewünscht ist, vom beschriebenen Duplex-System. Karosserieteile und Zubehör mit hohem optischen Anspruch bleiben dagegen die Domäne der mehrschichtigen Nasslackierung, weil kein anderes Verfahren dieselbe Farbtiefe und Effektvielfalt erreicht. Kleinteile mit hoher Stückzahl und einfacher Geometrie, etwa Bremssättel oder Halterungen, werden in der Praxis meist pulverbeschichtet, weil das Verfahren schnell, gleichmäßig und ohne Lösungsmittel arbeitet. Wer Felgen gleichzeitig tieferlegt, findet im Beitrag zu Felgen, Tieferlegung und Spurplatten die passenden Zusatzfragen zur Kombination.
Warum eine geänderte Oberfläche trotzdem eine Umbaufrage sein kann
Eine neue Beschichtung klingt zunächst nach einer reinen Optikfrage, betrifft aber je nach Bauteil mehr als nur die Farbe. Bei einer Batterie, deren Gehäuse selbst zur tragenden Struktur gehört, zeigt der Beitrag Cell to Body: wenn der HV-Akku Teil der Karosseriesteifigkeit wird, wie eng Oberfläche und Struktur bei modernen Fahrzeugen zusammenhängen können. Wer sicherheitsrelevante Teile wie Bremssättel, Felgen oder tragende Halterungen pulverbeschichten, eloxieren oder neu lackieren lässt, verändert unter Umständen auch Gewicht, Wärmeableitung oder die vorgesehene Einbausituation des Teils – und genau das kann die Frage nach einer Eintragung oder Abnahme aufwerfen, unabhängig davon, wie gut die Beschichtung selbst ausgeführt ist.
Umbauten am eigenen Fahrzeug. Ob ein Umbau auf öffentlichen Straßen betrieben werden darf, entscheidet der Genehmigungszustand des Fahrzeugs — die Genehmigung des Teils, der Einbau nach ihren Auflagen und, wo nötig, die Abnahme durch eine dafür zuständige Stelle. Solange diese Kette nicht vollständig ist, gehört der Umbau auf Privatgelände, Testflächen und in nicht öffentliche Bereiche.
Für ein reines Wechseln der Optik ohne Eingriff in Funktion oder Geometrie eines Bauteils stellt sich diese Frage in der Regel weniger scharf als bei einem sicherheitsrelevanten Teil. Trotzdem ersetzt eine Beschichtung keine Einzelfallprüfung. Wer unsicher ist, ob ein konkretes Bauteil betroffen ist, klärt das vor der Beschichtung, nicht danach – mit denselben Nachweisen, die ein Selbsteinbau ohnehin dokumentieren sollte.
Merksatz: Pulverbeschichten (60–120 µm, rund 200 °C eingebrannt), Nasslackierung (vier Schichten, KTL als Korrosionsschutzbasis), Feuerverzinken (450 °C heißes Zinkbad, Barriere- plus Opferanodenschutz, oft über 50 Jahre haltbar) und Eloxieren (nur bei Aluminium, 5–25 µm, elektrisch isolierend statt farbgebend) schützen Metall auf vier grundverschiedene Arten. Keines der vier Verfahren ist pauschal das beste – die Wahl hängt vom Werkstoff, der gewünschten Optik und davon ab, wie lange der Schutz halten muss. Bei sicherheitsrelevanten Bauteilen bleibt zusätzlich zu klären, ob die Beschichtung eine Eintragung oder Abnahme berührt.
Häufige Fragen
Was ist der wichtigste Unterschied zwischen Pulverbeschichten und Lackieren?
Pulverbeschichten trägt trockenes, elektrostatisch aufgeladenes Pulver in einem einzigen Arbeitsgang auf und brennt es anschließend bei rund 200 Grad zu einer 60 bis 120 Mikrometer dicken Schicht ein. Eine Nasslackierung besteht dagegen meist aus mehreren dünneren, flüssig aufgetragenen Schichten mit unterschiedlichen Aufgaben, angefangen bei der Tauchlackierung als Korrosionsschutzbasis bis zum Klarlack als UV-Schutz.
Kann ich jedes Metall eloxieren lassen?
Nein. Eloxieren funktioniert nur bei Aluminium und seinen Legierungen, weil dabei die vorhandene Aluminiumoberfläche elektrochemisch in eine fest haftende Oxidschicht umgewandelt wird. Andere Metalle wie Stahl oder Zink bilden unter denselben Bedingungen keine vergleichbare Schicht, für sie kommen deshalb Pulverbeschichten, Lackieren oder Verzinken infrage.
Warum hält eine Feuerverzinkung oft länger als eine Lackierung?
Eine Zinkschicht schützt doppelt. Solange sie unbeschädigt ist, wirkt sie als Barriere, und an einer beschädigten Stelle springt zusätzlich der Opferanodeneffekt ein, weil Zink gegenüber Eisen das unedlere Metall ist. Eine Lack- oder Pulverschicht dagegen ist an einer verletzten Stelle sofort ungeschützt, weil sie rein als Barriere wirkt und keinen aktiven Korrosionsschutz mitbringt.
Wie dick ist eine Eloxalschicht im Vergleich zu einer Pulverbeschichtung?
Eine Standard-Eloxalschicht liegt bei etwa 5 bis 25 Mikrometer, Hartanodisieren erreicht 30 bis 60 Mikrometer. Eine Pulverbeschichtung ist mit typischerweise 60 bis 120 Mikrometer deutlich dicker, weil sie in einem einzigen, kräftigeren Auftrag aufgebracht wird statt durch eine elektrochemische Umwandlung der vorhandenen Oberfläche zu entstehen.
Lohnt sich eine Kombination aus Verzinken und Pulverbeschichten?
Bei Bauteilen, die lange im Freien stehen und trotzdem eine bestimmte Farbe tragen sollen, ja. Dieses sogenannte Duplex-System verlängert die Schutzdauer laut Industrieverband Feuerverzinken um den Faktor 1,2 bis 2,5 gegenüber der reinen Summe beider Einzelverfahren, weil sich Zink und Pulverschicht gegenseitig vor unterschiedlichen Angriffsarten schützen.
Warum sind eloxierte Aluminiumteile elektrisch isolierend?
Die beim Eloxieren entstehende Aluminiumoxidschicht ist im Gegensatz zum blanken Aluminium ein elektrischer Nichtleiter. Unter günstigen Bedingungen lassen sich damit Isolationswerte von knapp 1.000 Volt erreichen, wobei Legierung, Schichtdicke und das verwendete Messverfahren den genauen Wert beeinflussen.
Kann ich Felgen sowohl eloxieren als auch pulverbeschichten lassen?
Bei Aluminiumfelgen sind beide Verfahren technisch möglich, sie führen aber zu unterschiedlicher Optik. Eloxieren lässt die Struktur des Aluminiums durchscheinen und färbt die Oberfläche transparent-metallisch ein, Pulverbeschichten deckt die Oberfläche vollständig mit einer eigenen Farbschicht ab.
Muss ich eine geänderte Beschichtung eintragen lassen?
Das hängt vom betroffenen Bauteil ab. Bei rein optischen Änderungen ohne Eingriff in Funktion oder Geometrie stellt sich die Frage meist weniger scharf, bei sicherheitsrelevanten Teilen wie Bremssätteln oder tragenden Halterungen entscheidet dagegen der Genehmigungszustand des jeweiligen Teils, ob und wie eine Abnahme nötig wird.
Einordnung: woher die Angaben stammen
Die technischen Angaben zu Pulverbeschichten, Nasslackierung, Feuerverzinken und Eloxieren stammen aus Fach- und Verbandsquellen, die am 19.09.2026 im Klartext geprüft, lokal archiviert und ohne Verlinkung genannt sind, wie es die Projektregeln für nicht amtliche Quellen seit dem 7. September 2026 vorsehen. Eine amtliche Rechtsquelle war für diesen Beitrag nicht nötig, weil er ein reines Werkstoff- und Beschichtungsthema ohne konkreten Umbau behandelt; die Pflichtformel zu Umbauten am eigenen Fahrzeug ist trotzdem gesetzt.
Feuerverzinken: Norm, Verfahren und Duplex-System
- Industrieverband Feuerverzinken e. V., Arbeitsblatt zu DIN EN ISO 1461, abgerufen und geprüft am 19.09.2026, archiviert unter
reports/A10_2026-09-19/00_quellen/HERSTELLERBELEGE/feuerverzinken_2026-09-19/din-en-iso-1461_2026-09-19.html. Normtitel wörtlich: „Durch Feuerverzinken auf Stahl aufgebrachte Zinküberzüge (Stückverzinken) – Anforderungen und Prüfungen“. Mindestschichtdicke für Materialdicken über 6 mm: mindestens 85 Mikrometer im Durchschnitt. - Industrieverband Feuerverzinken e. V., Seite „Duplex-Systeme“, abgerufen und geprüft am 19.09.2026, archiviert unter
reports/A10_2026-09-19/00_quellen/HERSTELLERBELEGE/feuerverzinken_2026-09-19/duplex-systeme_2026-09-19.html. Wörtlich im Fließtext und in den strukturierten Daten der Seite: „Der Verlängerungsfaktor liegt je nach System zwischen 1,2 und 2,5.“ - Wikipedia, Artikel „Feuerverzinken“, Abschnitt zu Verfahren und Korrosionsschutzwirkung, abgerufen und geprüft am 19.09.2026, archiviert unter
reports/A10_2026-09-19/00_quellen/HERSTELLERBELEGE/wikipedia_2026-09-19/feuerverzinken_2026-09-19.html. Belegt: Badtemperatur „bei etwa 450 °C“, Zinkgehalt „gemäß EN ISO 1461 bei mindestens 98,5 %“, Opferanodenprinzip und eine laut zitierter Studie „Nutzungsdauer von zumeist mehr als 50 Jahren“ für stückverzinkte Bauteile. - Metall Aktiv, Vergleichsartikel Feuerverzinken/Pulverbeschichten, abgerufen und geprüft am 19.09.2026, archiviert unter
reports/A10_2026-09-19/00_quellen/HERSTELLERBELEGE/metallaktiv_2026-09-19/feuerverzinken-pulverbeschichten-vergleich_2026-09-19.html. Quelle für die qualitativen Vergleichsaussagen zu Optik, Aufwand und Duplex-Synergieeffekt.
Pulverbeschichten und GSB-Gütesicherung
- K. H. Seger Metallbeschichtung, Seite „Pulverbeschichtung“, abgerufen und geprüft am 19.09.2026, archiviert unter
reports/A10_2026-09-19/00_quellen/HERSTELLERBELEGE/seger_2026-09-19/pulverbeschichtung_2026-09-19.html. Belegt: Einbrenntemperatur „ca. 200 °C“, Eignung für Stahl, verzinkten Stahl, Aluminium und Edelstahl, sowie „Sehr hoher Korrosionsschutz (bis zur Korrosionsklasse C5)“. - GSB International e. V., Seite zu den Qualitätsrichtlinien, abgerufen und geprüft am 19.09.2026, archiviert unter
reports/A10_2026-09-19/00_quellen/HERSTELLERBELEGE/gsb_2026-09-19/quality-regulations_2026-09-19.html. Belegt die Existenz eines eigenen Gütezeichens für die Beschichtung von Aluminiumbauteilen (GSB AL 631) mit jährlicher Prüfung durch akkreditierte Institute. - Architekturzeitung, Fachartikel zu DIN 55633 „Beschichtungsstoffe – Korrosionsschutz von Stahlbauten durch Pulverbeschichtungssysteme“, zur Einordnung des Duplex-Systems auf verzinktem Stahl herangezogen, nicht einzeln archiviert, da nur als Normbezeichnung ohne Zahlenwert übernommen.
Eloxieren und Nasslackierung
- Wikipedia, Artikel „Eloxal-Verfahren“, abgerufen und geprüft am 19.09.2026, archiviert unter
reports/A10_2026-09-19/00_quellen/HERSTELLERBELEGE/wikipedia_2026-09-19/eloxal-verfahren_2026-09-19.html. Belegt: Schichtdicke „5 bis 25 Mikrometer“ im Standardverfahren, Härte „zwischen 200 und 350 HV“, Hartanodisieren „bis zu 600 HV“, sowie „Eloxalschichten sind elektrische Nichtleiter“ mit Isolationswerten „bis zu knapp 1000 Volt“. Norm DIN 17611 als Bezeichnungsgrundlage genannt. - Deutsches Lackinstitut, Artikel „Dünn wie ein Haar – der Aufbau einer Autolackierung“, abgerufen und geprüft am 19.09.2026, archiviert unter
reports/A10_2026-09-19/00_quellen/HERSTELLERBELEGE/lackinstitut_2026-09-19/autolackierung-schichtaufbau_2026-09-19.html. Belegt den vierstufigen Schichtaufbau KTL/Füller/Basislack/Klarlack samt Funktion jeder Schicht und die Materialtabelle für einen VW Golf (14,0 kg Nasslack, 4,2 kg Trockengewicht in Summe über alle vier Schichten).
Was hier bewusst fehlt
- Konkrete Preise oder Preisspannen je Verfahren: Das Projekt nennt grundsätzlich keine Preise, außerdem schwanken sie stark nach Betrieb, Bauteilgröße und Region.
- Eine eigene, zeichengenau geprüfte Fundstelle zu ISO 12944 selbst: Die Aussage zur Korrosivitätskategorie C5 stammt als Anbieterangabe von K. H. Seger Metallbeschichtung, nicht aus einem eigenen Abgleich mit dem Normtext der ISO 12944, der kostenpflichtig ist.
- Eine Aussage dazu, ob eine konkrete Beschichtung an einem bestimmten Bauteil im Einzelfall eintragungspflichtig ist: Das hängt vom Bauteil, dem Fahrzeug und der zuständigen Stelle ab und ist nicht Gegenstand dieses Beitrags.
- Eine Anleitung zum selbstständigen Pulverbeschichten, Eloxieren oder Verzinken: Diese Verfahren erfordern Fachbetriebe mit entsprechender Ausrüstung, insbesondere bei Feuerverzinken wegen der hohen Badtemperatur.
Hinweis: Dieser Beitrag liefert allgemeine Orientierung, keine Rechtsberatung. Alle Angaben ohne Gewähr (Stand: September 2026).